
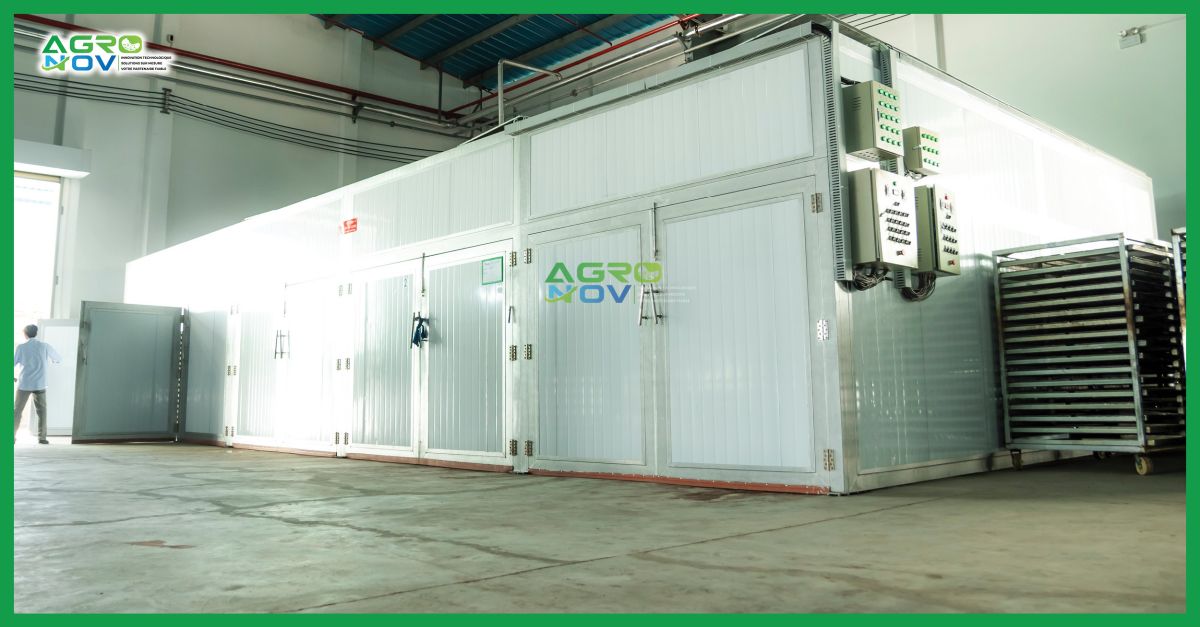
La ré-humidification est l’une des étapes les plus négligées mais pourtant décisives du processus de transformation de la noix de cajou. La mauvaise méthode peut entraîner des taux de brisure d’amandes élevés, le jaunissement des amandes, une faible efficacité de l’épluchage du testa et des retouches coûteuses.
Les informations ci-dessous fourniront un guide complet et détaillé sur les chambres de ré-humidification à chaud et à froid pour aider les investisseurs à prendre la bonne décision, incluant :
- Le fonctionnement de chaque méthode
- Les avantages et inconvénients de la ré-humidification à chaud et à froid
- Les spécifications techniques
- La comparaison des performances réelles en usine
- Les recommandations d’experts basées sur les conditions de chaque usine
Choisir le bon système signifie économiser des coûts et maximiser la qualité.
Pourquoi la ré-humidification est une étape obligatoire dans le processus de transformation de la noix de cajou
Le rôle de la ré-humidification dans la transformation du cajou
La ré-humidification est une étape cruciale dans la ligne de transformation de la noix de cajou, immédiatement après l’étape de séchage et avant l’épluchage du testa (retrait de la fine pellicule recouvrant l’amande). Sans une ré-humidification appropriée, même les meilleures amandes peuvent entraîner :
- Des taux de brisure d’amandes élevés
- Une faible efficacité de l’épluchage du testa
- Une augmentation des coûts de main-d’œuvre
- Une apparence et une couleur d’amandes inégales
- Une difficulté à atteindre une qualité d’exportation premium
Dans l’industrie de la transformation de la noix de cajou, le taux d’humidité idéal des amandes après ré-humidification est de 4 % à 5 %.
- Si l’humidité dépasse 5 % : les amandes présentent un risque élevé de développement de moisissures, en particulier pendant le stockage.
- Si l’humidité tombe en dessous de 2 % : les amandes deviennent cassantes, augmentant le taux de brisure lors de l’épluchage mécanique du testa.
Par conséquent, le maintien de cette plage d’humidité optimale aide à :
- Ramollir le testa pour un retrait facile.
- Minimiser la brisure des amandes.
- Obtenir un rendement plus élevé en amandes entières blanches (WW).
- Répondre aux normes de qualité internationales à l’exportation.
Norme d’humidité pour l’emballage à l’exportation : À l’étape finale de l’emballage, le taux d’humidité idéal des amandes devrait être contrôlé à environ 3 % pour une meilleure durée de conservation et une meilleure qualité.
La ré-humidification affecte directement :
| Facteur | Résultat |
|---|---|
| Performance de l’épluchage | Le testa se sépare plus proprement et plus facilement |
| Taux de brisure des amandes | Sensiblement réduit pendant l’épluchage |
| Couleur de l’amande | Apparence plus blanche et plus propre |
| Rendement de la production | Ratio d’amandes entières (WW) augmenté |
| Efficacité de la main-d’œuvre | Main-d’œuvre réduite pour l’épluchage et le tri manuels |
Si la ré-humidification est ignorée : l’usine subira presque certainement des pertes
Les usines de transformation qui ignorent cette étape de ré-humidification ou utilisent un système de faible qualité connaissent souvent :
- Des taux de brisure d’amandes allant jusqu’à 10 % – 15 %.
- Un pourcentage élevé d’amandes nécessitant une retouche manuelle, coûtant un effort important en retriage et en épluchage manuel.
- Des rejets d’expéditions de la part des clients à l’exportation.
- Une forte réduction du prix de vente par kg d’amandes.
Pourquoi le séchage ne peut-il pas remplacer la ré-humidification ?
Beaucoup de nouveaux venus dans l’industrie de la transformation de la noix de cajou supposent que la chambre de séchage devrait être ajustée pour atteindre directement 4-5 % d’humidité sur les amandes afin d’éviter une ré-humidification ultérieure. Mais dans les opérations réelles en usine, c’est une croyance erronée et extrêmement risquée. Les raisons principales sont :
- La chambre de séchage doit éliminer l’humidité interne profonde pour une conservation sûre.
- La ré-humidification est un processus ciblé : c’est une étape qui ajoute seulement de l’humidité en surface pour obtenir un épluchage du testa facile et propre sans affecter le cœur de l’amande.
- La combinaison des processus de séchage et de ré-humidification assure l’équilibre parfait entre la sécurité alimentaire et l’efficacité de l’épluchage du testa.
La Règle d’Or dans la Transformation du Cajou : Sécher pour la conservation et le stockage – Ré-humidifier pour l’épluchage du testa.
Pour une description étape par étape, suivez le guide : Machines de Transformation de la Noix de Cajou : Guide Ultime des Équipements & Solutions Optimales pour les Lignes de Production d’Usines de Cajou

Chambre de ré-humidification à chaud : Principe de fonctionnement et spécifications techniques
Qu’est-ce qu’une chambre de ré-humidification à chaud ?
Une chambre de ré-humidification à chaud est un système spécialisé dans la ligne de transformation de la noix de cajou, utilisé pour restaurer rapidement l’humidité de surface des amandes de cajou avant l’épluchage du testa. Elle utilise la vapeur comme source principale de chaleur et d’humidité pour ramollir la couche de testa de l’amande en très peu de temps.
Le principe de fonctionnement est simple mais puissant :
- La vapeur entre dans la chambre.
- La chaleur et l’humidité sont distribuées de manière uniforme.
- L’amande absorbe l’humidité principalement sur sa couche extérieure.
- Le testa se ramollit rapidement, le rendant facile à éplucher.
- Le cycle est court, offrant une haute productivité.
Spécifications techniques de la chambre de ré-humidification à chaud d’Agronov Solution
| Spécification | Détails |
|---|---|
| Dimensions de la chambre | 3700 mm (L) x 2080 mm (l) x 2500 mm (H) |
| Capacité | 500 – 550 kg par lot (2 chariots) |
| Temps de ré-humidification | 20 – 30 minutes par lot |
| Construction des parois | Acier inoxydable double face avec isolation intermédiaire |
| Système de vannes | Ouverture/fermeture automatique |
| Alimentation électrique | Triphasé – 380V/50Hz |
| Consommation d’énergie | 0,5 kWh (220V) |
| Méthode de chauffage | Vapeur de la chaudière |
| Température | Contrôle automatique, facile à configurer |
Procédure de fonctionnement de la chambre de ré-humidification à chaud
- Charger les amandes une fois le séchage terminé.
- Injecter de la vapeur chaude dans la chambre.
- Le système de ventilation fait circuler la chaleur de manière uniforme dans toute la chambre.
- L’automate (PLC) ajuste automatiquement la température et le temps.
- L’humidité de surface de l’amande atteint rapidement 4 % – 5 %.
- Prêtes à être transférées à la machine à éplucher après 20 – 30 minutes.

Chambre de ré-humidification à froid : Principe de fonctionnement et spécifications techniques
Qu’est-ce qu’une chambre de ré-humidification à froid ?
Une chambre de ré-humidification à froid est une solution spécialisée conçue pour restaurer lentement l’humidité de surface des amandes de cajou sur une plus longue période sans utiliser de chaleur. Au lieu de la vapeur, elle utilise un brouillard (atomisation) généré à partir d’eau traitée, combiné à un système de circulation d’air contrôlé.
Cette méthode se concentre sur :
- Une absorption d’humidité très lente
- Une température extrêmement stable
- Un impact minimal sur la couleur de l’amande
- Parfait pour le traitement des noix de cajou de qualité supérieure
Spécifications techniques de la chambre de ré-humidification à froid d’Agronov Solution
| Spécification | Détails |
|---|---|
| Dimensions | 7100 mm (L) x 3070 mm (l) x 3000 mm (H) |
| Capacité | 2 – 2,2 tonnes par lot (8 chariots) |
| Temps de ré-humidification | 8 – 12 heures par lot |
| Châssis | Tube d’acier rectangulaire 50×100×2 mm |
| Parois | Panneaux isolants de 50 mm d’épaisseur |
| Conduits d’air froid en PVC | Ø 60 mm |
| Humidificateurs | 6 unités |
| Ventilateurs d’extraction d’humidité | 6 unités |
| Alimentation électrique | Triphasé – 380V/50Hz |
| Méthode | Brouillard et circulation par ventilateur |
| Température | Température ambiante (sans chauffage) |
| Panneau de commande | Automatisé avec des composants taïwanais |
| Capteur | Sonde d’humidité et affichage |
Procédure de fonctionnement de la chambre de ré-humidification à froid
- Charger les amandes après le séchage.
- Pulvériser un brouillard d’eau purifiée dans toute la chambre.
- Le système de ventilation aide à distribuer l’humidité de manière uniforme dans toute la chambre.
- Les amandes absorbent lentement l’humidité en surface.
- Atteindre la norme d’humidité optimale pour l’épluchage du testa : 4 % – 5 %.
- Peuvent rester dans la chambre pendant de nombreuses heures sans affecter la qualité des amandes.
Avantages de la méthode de ré-humidification à froid
- Les amandes s’épluchent de manière extrêmement propre, séparation facile du testa.
- Couleur d’amande vive et belle.
- Taux de brisure des amandes extrêmement bas.
- Peuvent être ré-humidifiées une seconde time si nécessaire.
- Convient aux noix de cajou de qualité supérieure, répondant aux normes d’exportation les plus élevées.
Tableau comparatif détaillé entre la ré-humidification à chaud et à froid
Le choix entre la ré-humidification à chaud ou à froid dépend des besoins de production, des exigences des clients et des conditions d’agencement de l’usine. Voici une comparaison complète entre les deux méthodes :
| Critères | Ré-humidification à chaud | Ré-humidification à froid |
|---|---|---|
| Principe de fonctionnement | Utilise de la vapeur pour ramollir rapidement la couche extérieure du testa de l’amande. | Utilise un système de pulvérisation de brouillard d’eau purifiée, distribué et circulé de manière uniforme dans toute la chambre. |
| Temps de ré-humidification | 20 – 25 minutes/lot | 8 – 12 heures/lot |
| Capacité | 2 chariots ≈ 500 kg/lot | 8 chariots ≈ 2 tonnes/lot |
| Nombre de chambres | Très compact – seulement 2 chambres nécessaires pour 60 tonnes/jour | Plus grand espace – environ 6 chambres pour 60 tonnes/jour |
| Consommation d’énergie | Faible (Vapeur + électricité minimale) | Plus élevée (brumisation + ventilateurs + pompe de circulation) |
| Impact sur la couleur de l’amande | Léger jaunissement de l’amande (10 – 25 % plus jaune) | Amande la plus blanche et la plus belle, répond aux normes premium |
| Taux de brisure des amandes | 1 % – 1,25 % plus élevé que la ré-humidification à froid | Le plus bas |
| Flexibilité de manipulation | Faible : épluchage immédiat requis après ré-humidification, les amandes peuvent être endommagées si elles sont laissées longtemps | Très élevée : peuvent être ré-humidifiées plusieurs fois, traitement extrêmement facile |
| Niveau de risque | Très haut risque : un retard de seulement 30 secondes – 1 minute peut endommager la couleur, augmenter le taux de brisure, et elles ne peuvent pas être ré-humidifiées à nouveau | Risque extrêmement faible : même si les amandes ont 15 % de testa résiduel, elles peuvent être ré-humidifiées à nouveau pour réduire ce taux à environ 8 %, facilitant l’épluchage manuel |
| Idéal pour | Commandes urgentes / Produits de qualité standard / Usines avec un espace limité | Commandes d’exportation premium / Exigences pour une belle couleur d’amande blanche / Temps de production flexibles |
Quelle méthode les usines de cajou devraient-elles choisir entre la ré-humidification à chaud et à froid ?
Le choix entre la ré-humidification à chaud ou à froid dépend de plusieurs facteurs tels que la vitesse de production, les attentes en matière de qualité du produit, l’espace disponible dans l’usine et la capacité d’investissement. Voici des recommandations pratiques pour les usines de cajou.
La ré-humidification à chaud est le choix approprié pour :
- Les usines qui ont besoin de traiter rapidement les amandes et de gérer les commandes urgentes, car le temps de ré-humidification n’est que de 20 à 30 minutes par lot.
- Les usines disposant d’un espace au sol limité, car elle ne nécessite que 2 petites chambres pour un fonctionnement efficace.
- Les usines avec des budgets d’investissement plus faibles, qui bénéficieront des coûts d’équipement et d’exploitation inférieurs du système à chaud.
- Les usines souhaitant économiser de la main-d’œuvre et réduire la manutention manuelle devraient choisir ce système en raison de sa facilité d’utilisation et de son traitement rapide.
- La ré-humidification à chaud convient aux produits de qualité standard où une blancheur parfaite des amandes n’est pas une exigence stricte.
La ré-humidification à froid est le choix approprié pour :
- Les usines ciblant les marchés d’exportation ou les clients premium, car elle aide à préserver la couleur blanche naturelle des amandes et assure un épluchage propre.
- Les usines nécessitant de la flexibilité dans leur ligne de production, car les amandes peuvent rester plus longtemps dans la chambre ou être ré-humidifiées à nouveau si nécessaire.
- Les usines axées sur la réduction des taux de brisure et la maximisation du rendement en amandes entières, car il est prouvé que cette méthode atteint le taux de brisure le plus bas.
- La ré-humidification à froid est idéale pour les usines souhaitant protéger l’apparence originale de l’amande sans les effets du jaunissement induit par la chaleur.
- Ce système convient aux usines disposant d’un espace au sol suffisant pour accommoder les 8 à 12 heures requises pour chaque lot de ré-humidification.
La meilleure méthode pour les usines de cajou modernes : Combiner les systèmes de ré-humidification à chaud et à froid
De nombreuses usines de cajou professionnelles investissent aujourd’hui dans les deux systèmes de ré-humidification pour atteindre une flexibilité maximale.
- La ré-humidification à chaud est utilisée pour les commandes nécessitant un traitement rapide, desservant le marché intérieur ou pour les commandes sensibles au prix.
- La ré-humidification à froid est réservée aux expéditions d’exportation premium nécessitant une qualité parfaite.
Cette stratégie à double système permet aux usines d’optimiser les ressources, de minimiser les risques et de s’adapter facilement aux diverses demandes des clients.
Agronov Solution : Fournisseur fiable de solutions de chambres de ré-humidification intelligentes
Avec plus de 15 ans d’expérience approfondie dans le domaine de la technologie de transformation de la noix de cajou, Agronov Solution est devenu un partenaire de confiance pour des centaines d’usines au Vietnam, en Afrique et en Asie du Sud-Est. Les systèmes de chambres de ré-humidification d’Agronov Solution atteignent non seulement une haute précision, mais sont également parfaitement adaptés aux réalités de la production et aux exigences strictes des marchandises d’exportation.
Voici les raisons pour lesquelles les usines de cajou font confiance aux chambres de ré-humidification d’Agronov Solution :
- Conception spécifique à l’usine : Chez Agronov Solution, nous ne vendons pas d’équipements produits en série. Chaque chambre de ré-humidification est conçue sur mesure en fonction de l’agencement, de la capacité et du système de vapeur de chaque usine individuelle.
- Contrôle précis, fonctionnement stable : Le système intègre un contrôle automatique de la température et de l’humidité, assurant une ré-humidification stable et réduisant l’erreur humaine.
- Durabilité industrielle, haute sécurité : Tous les matériaux sont conçus pour être résistants à la rouille, bien isolés et sûrs pour un fonctionnement dans les conditions chaudes et humides de l’usine.
- Consultation et formation complètes : Agronov Solution fournit un soutien dès la phase de planification de l’agencement des machines, l’installation sur site et la formation opérationnelle jusqu’à la maintenance après-vente.
- Résultats fiables en conditions réelles : Les usines utilisant les chambres de ré-humidification d’Agronov Solution (à chaud comme à froid) rapportent une réduction de la brisure des amandes, une plus belle couleur d’amande et moins de retouches.
Travailler avec Agronov Solution signifie construire un système de transformation complet, synchronisé et pérenne.
Lorsque vous contactez Agronov Solution, vous recevrez :
- Des conseils sur la conception de l’agencement de l’usine.
- Un devis détaillé adapté à la capacité de production réelle.
- Des conseils pour la sélection des équipements les plus optimaux.
- Un support technique à long terme et une garantie.
Contacter Agronov Solution:
- WhatsApp : (+255)708007007
- E-mail : akwaba@agronovsolution.com
- Adresse : MOROFÉ-Village, Yamoussoukro (À 150 m de l’hôtel KIWI)
Investir correctement dans le système de chaudières dès le début est la première étape vers une usine de cajou qui fonctionne de manière stable, économise les coûts et peut facilement étendre sa production.
Inscrivez-vous pour une consultation ici :